برنامه بستهبندی و تحویل صنعتی متعلقات بشکه صنعتی
برنامهریزی تحویل متعلقات بشکه صنعتی زمانی قابل اتکا است که نوع و تعداد اقلام، شیوه محافظت از آنها و زمان دریافت در کارخانه از ابتدا با هم هماهنگ شوند. تفکیک دقیق پلمپ درب بشکه، رینگ و دستگاه پرچکن از مرحله سفارش تا رسید انبار، تطبیق محموله با نیاز تولید را سادهتر میکند و احتمال سردرگمی هنگام تحویل را کاهش میدهد.
ما در قالبسازان صنعت ناب البرز پلمپ درب بشکه، رینگ و دستگاه پرچکن را تولید و تأمین میکنیم. در این راهنما، گامهای عملی برنامهریزی سفارش تا دریافت را مرور میکنیم تا واحدهای خرید، تولید و انبار بتوانند برای هر محموله تصمیم روشنتری بگیرند.
تبدیل نیاز کارخانه به اقلام و محمولههای قابل تحویل
پیش از ثبت سفارش، نیاز مصرفکننده را به فهرستی تبدیل کنید که برای خرید، تولید و انبار به یک معنا باشد. برای هر قلم، نام یا شرح قطعه، تعداد موردنیاز و زمان مصرف را جداگانه بنویسید. اگر مشخصات فنی، نقشه یا نمونهای برای تطبیق وجود دارد، آن را نیز به همان قلم ارجاع دهید تا سفارش صرفاً بر مبنای نام عمومی محصول ثبت نشود.
سپس مقدار موردنیاز را با الگوی مصرف و موجودی قابل استفاده مقایسه کنید. برای مثال، اگر پلمپها در خط بستهبندی مصرف روزانه دارند اما رینگها فقط هنگام آمادهسازی بشکههای دهانهباز لازم میشوند، ثبت آنها بهصورت یک ردیف کلی «متعلقات بشکه» اطلاعات کافی برای برنامهریزی تحویل نمیدهد. هر قلم باید شمارش و پیگیری مستقل داشته باشد.
همچنین پیش از نهاییکردن سفارش، مشخص کنید دریافت باید یکجا انجام شود یا در چند نوبت. در درخواست مرحلهای، مقدار هر نوبت و تاریخ موردنیاز را ثبت کنید؛ در سفارش یکجا نیز بررسی کنید انبار برای دریافت و نگهداری کل مقدار ظرفیت دارد. برای آشنایی با دامنه اقلام تولید و تأمین، میتوانید صفحه خدمات تولید و تأمین متعلقات بشکه صنعتی را ببینید.
انتخاب شیوه بستهبندی متناسب با ماهیت متعلقه بشکه
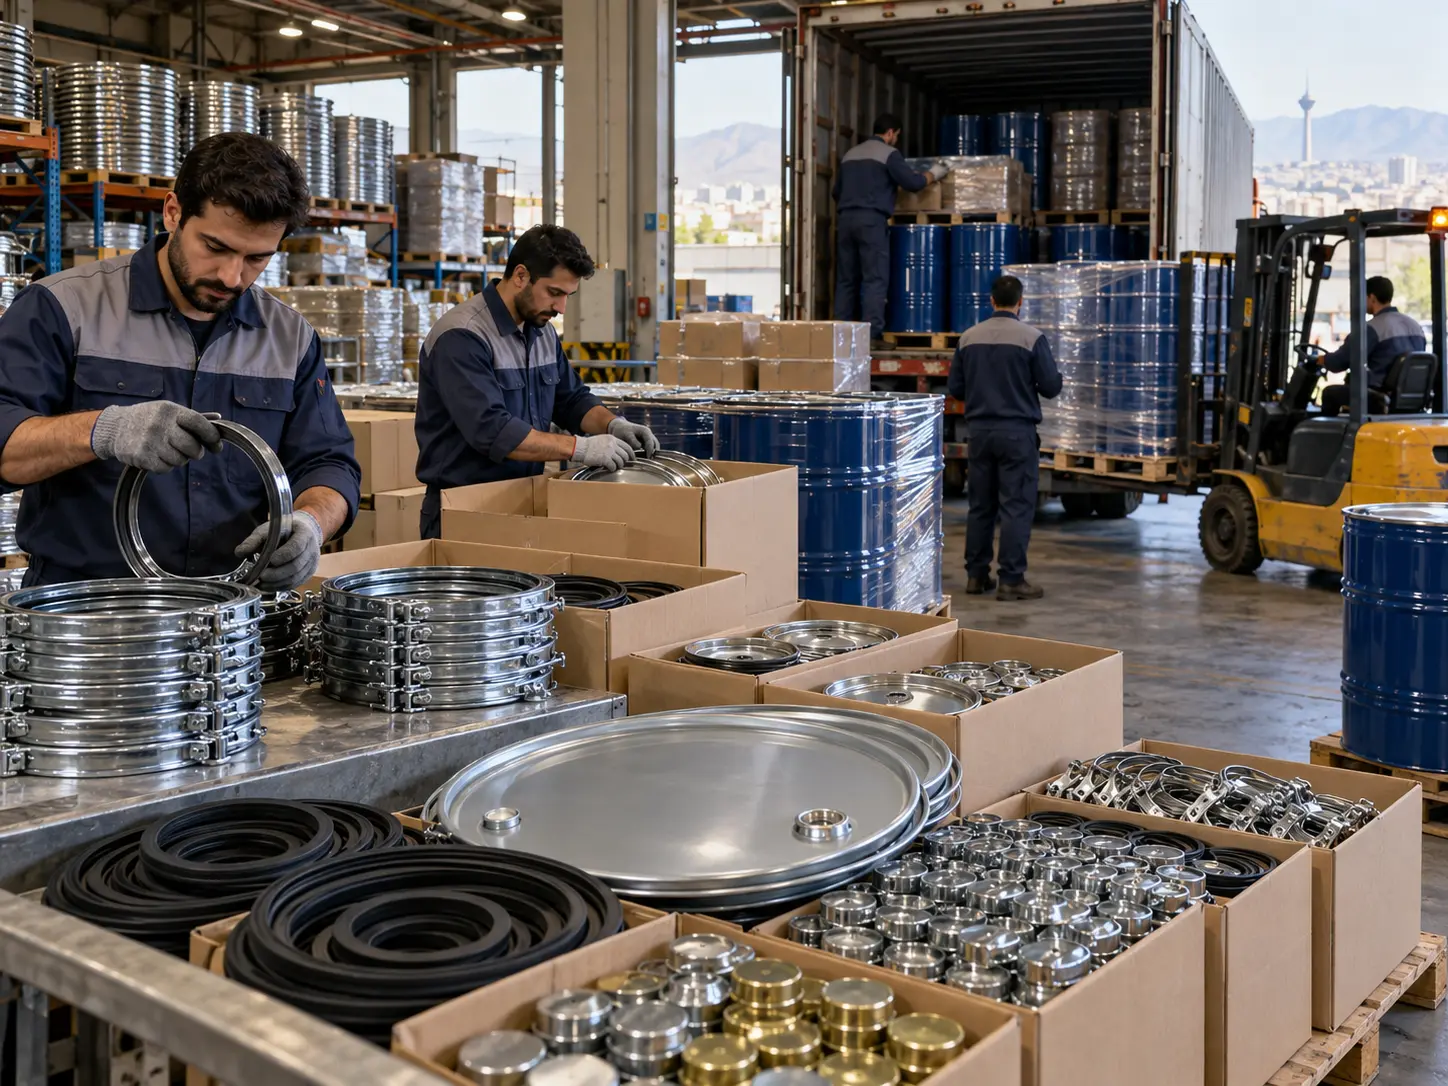
بستهبندی مناسب باید متناسب با شکل، اندازه و نحوه جابهجایی هر قلم انتخاب شود؛ یک روش واحد لزوماً برای پلمپ، رینگ و دستگاه پرچکن مناسب نیست. هدف اصلی، جلوگیری از گمشدن قطعات، درهمآمیختن اقلام و آسیب یا تغییر شکل آنها در مسیر جابهجایی و مدت نگهداری است.
- پلمپ: چون قطعات کوچک ممکن است با هم مخلوط یا از شمارش خارج شوند، آنها را بهصورت دستهها یا بستههای شمارشپذیر تفکیک کنید. تعداد هر بسته را ثبت کنید تا شمارش هنگام تحویل و برداشت برای خط ساده باشد.
- رینگ: نحوه قرارگیری و مهار باید بهگونهای باشد که رینگها زیر بار نامتناسب قرار نگیرند و فرم آنها در حین جابهجایی تغییر نکند. از چیدن اقلام دیگر به شکلی که به حلقهها فشار موضعی وارد کند پرهیز کنید.
- دستگاه پرچکن: دستگاه را به شکلی مهار کنید که در بسته یا روی سطح بار آزادانه حرکت نکند. قطعات بیرونزده و بخشهای کاری را در برابر برخورد با اقلام دیگر محافظت کنید و هنگام نگهداری، محل قرارگیری آن را از محموله قطعات کوچک جدا نگه دارید.
این توصیهها اصول عمومی آمادهسازی محمولهاند، نه تعیین یک جنس بستهبندی یا استاندارد ثابت. انتخاب نهایی باید با شرایط واقعی محصول، جابهجایی و فضای انبار تطبیق داشته باشد. اگر بستهبندی به تفکیک یا برچسبگذاری نیاز دارد، اطلاعاتی مانند شرح قلم و تعداد را خوانا درج کنید و همان شیوه را در فهرست محموله نیز به کار ببرید.
برنامهریزی تحویل بر اساس مصرف و ظرفیت دریافت کارخانه
تحویل یکجا برای کارخانهای مناسبتر است که فضای کافی برای نگهداری دارد و مصرف اقلام در بازهای نزدیک انجام میشود. این روش میتواند تعداد دفعات دریافت را کمتر کند، اما مقدار بیشتری را همزمان وارد انبار میکند؛ بنابراین پیش از انتخاب آن، ظرفیت محل نگهداری، امکان تفکیک اقلام و زمان مصرف را بررسی کنید.
تحویل مرحلهای زمانی قابل بررسی است که مصرف با برنامه تولید در چند بازه انجام میشود یا دریافت کل مقدار در یک نوبت با فضای انبار سازگار نیست. در این حالت، مقدار و تاریخ هر نوبت باید روشن باشد و با واحد خرید، برنامهریزی تولید و انبار هماهنگ شود. برای نمونه، اگر خط تولید در هفتههای متفاوت به پلمپ نیاز دارد، نوبتهای دریافت را بر اساس تاریخ مصرف مورد انتظار تعریف کنید، نه صرفاً بر اساس تقسیم مساوی کل سفارش.
در هر دو روش، تاریخ موردنیاز کارخانه را از موعد سفارش جداگانه ثبت کنید و پیش از توافق نهایی درباره برنامه، ساعات پذیرش، روزهای تعطیل و محدودیتهای محل دریافت را بپرسید. بررسی زودهنگام این موارد کمک میکند محموله زمانی برسد که افراد و ظرفیت لازم برای تحویل آن فراهم باشد.
هماهنگی تحویل فیزیکی با محل بارگیری و دریافت
برای جلوگیری از اشتباه در ارسال یا انتظار در محل، اطلاعات مبدأ و مقصد را کامل و یکسان در اختیار افراد مرتبط قرار دهید. نشانی دقیق کارخانه بهتنهایی همیشه کافی نیست؛ ورودی مناسب، محل تحویل داخل مجموعه و راه دسترسی به آن نیز باید روشن باشد.
- نشانی مبدأ و مقصد و نام واحد دریافتکننده را ثبت کنید.
- ورودی یا محل مشخص پذیرش محموله را با مسئول کارخانه هماهنگ کنید.
- زمان مناسب پذیرش و اطلاعات تماس مسئول دریافت را در اختیار طرفهای درگیر بگذارید.
- دسترسی محل تخلیه و نیاز به تجهیزات یا نیروی کمکی را از پیش بررسی کنید.
- اگر مقصد چند انبار یا محل تحویل دارد، مشخص کنید هر قلم باید به کدام محل برسد.
هماهنگی قبلی میان فرستنده، تدارکات و انبار دریافتکننده، احتمال حضور محموله در ورودی نامناسب یا زمانی خارج از ساعات پذیرش را کاهش میدهد. برای جزئیات بیشتر درباره هماهنگی ارسال، به راهنمای هماهنگی حمل و تحویل متعلقات بشکه صنعتی مراجعه کنید. این هماهنگی به معنای ارائه حملونقل اختصاصی از سوی تأمینکننده نیست؛ هدف، روشنکردن اطلاعات لازم برای تحویل به مقصد است.
ثبت اقلام و کنترل دریافت در انبار
هنگام ورود محموله، دریافت را با اطلاعات سفارش و فهرست اقلام مقایسه کنید. نوع و تعداد هر قلم را جداگانه بشمارید و وضعیت ظاهری بستهها را پیش از انتقال به محل نگهداری بررسی کنید. بسته آسیبدیده، نشانه بازشدگی یا مغایرت قابل مشاهده را در سوابق دریافت ثبت کنید تا موضوع در زمان مناسب پیگیری شود.
ثبت روشن، حتی در یک فرم ساده، از اتکا به حافظه افراد جلوگیری میکند. شرح قلم، مقدار سفارششده، مقدار دریافتشده، تعداد بستهها و هر مغایرت مشاهدهشده را یادداشت کنید. برای نمونه، اگر تعداد کل با سفارش برابر است اما یکی از بستههای پلمپ باز یا مخلوط به نظر میرسد، این وضعیت را جدا از نتیجه شمارش ثبت کنید.
این کنترل، بررسی دریافت و وضعیت ظاهری محموله است و جایگزین آزمون عملکرد، اندازهگیری ابعادی یا ارزیابی فنی محصول نیست. اگر نیاز به معیارهای بازرسی فنی دارید، راهنمای کنترل کیفیت ورودی متعلقات بشکه صنعتی را ببینید. جدا نگهداشتن این دو مرحله باعث میشود مغایرت تعداد با ایراد احتمالی فنی اشتباه گرفته نشود.
جمعبندی
برنامه تحویل زمانی برای کارخانه کارآمد است که فهرست اقلام، بستهبندی متناسب با ماهیت هر قلم، نوبتهای دریافت و کنترل انبار در یک مسیر مشخص به هم متصل باشند. ما در قالبسازان صنعت ناب البرز پلمپ درب بشکه، رینگ و دستگاه پرچکن را تولید و تأمین میکنیم و مشخصات فنی پروژه را نیز برای بررسی تناسب اقلام در نظر میگیریم. برای بررسی نیاز خود، نوع متعلقه، تعداد و برنامه دریافت موردنظر را برای ما ارسال کنید تا درخواست تأمین یا ساخت متناسب با مشخصات پروژه بررسی شود.
پیغام گذاشتن
نظر یا تجربه خود درباره این مطلب را با ما و سایر کاربران به اشتراک بگذارید.
0 نظر